


無料試作・
技術相談

電解反応を利用した
微細部まで均一な仕上げ
電解バレル研磨とは
電解バレル研磨は、電極付きのバレルポットを電解液の中でゆっくり回転させ、電解作用を利用して微細なバリを除去する加工方法です。
通常のバレルメディアが当たりにくい細穴内部・溝部・微細形状など、機械的な接触だけでは処理しにくい箇所の微細バリ除去に有効です。
現時点では主にステンレスに対応しており、バレルメディアを使用しないため、メディア詰まり不良が発生しにくい点も特長です。
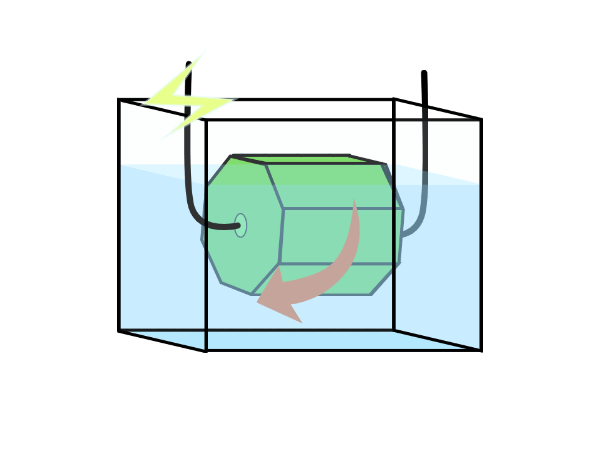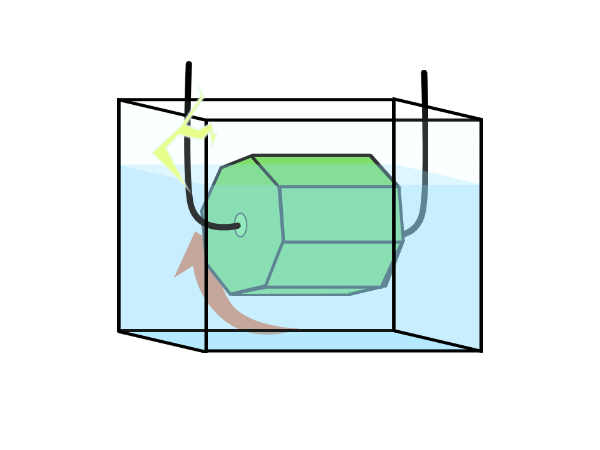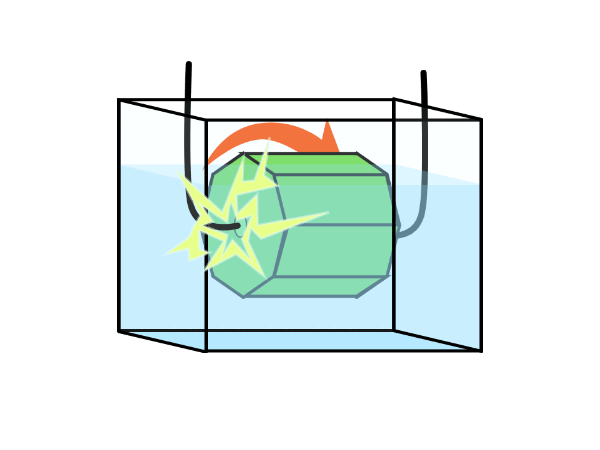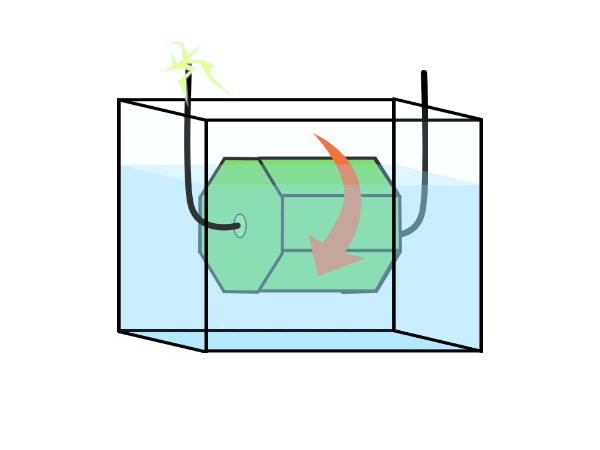
電解バレル研磨の特長
- 微細バリの除去に最適
メディアが当たりにくい箇所(細穴・深穴・段差部)でも、電解反応により均一に表面を整えることができます。
- 面粗度の改善・表面美化(光沢等)が可能
金属表面の凹凸を溶解するため、通常のバレルよりも 高い平滑性・光沢性が得られます。
- 穴数の多い精密部品に強い
複数穴を持つ部品(例:φ1.0穴 × 数百〜数十箇所)でも、バリや内壁の微細な凹凸を均一に除去できます。
また、穴径が違う複数穴を持つ部品(例:φ1.0穴 、φ2.0穴、φ3.0穴が混在)でも、メディアを使用していない為、メディア詰まりなくバリや内壁の微細な凹凸を均一に除去できます。
主な対象ワーク(得意分野)
- 微細加工部品のバリ取り
- 多数の穴加工品(φ1.0前後)、穴径違いが混在する穴加工品
- 細穴内部のバリ除去・面の均一化
物理的摩擦では均一に仕上がりにくいワークに最適です。

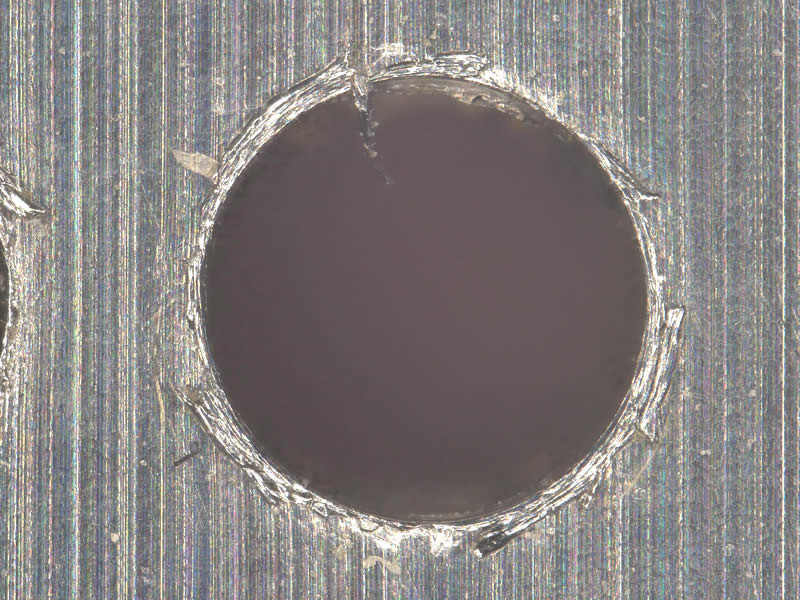
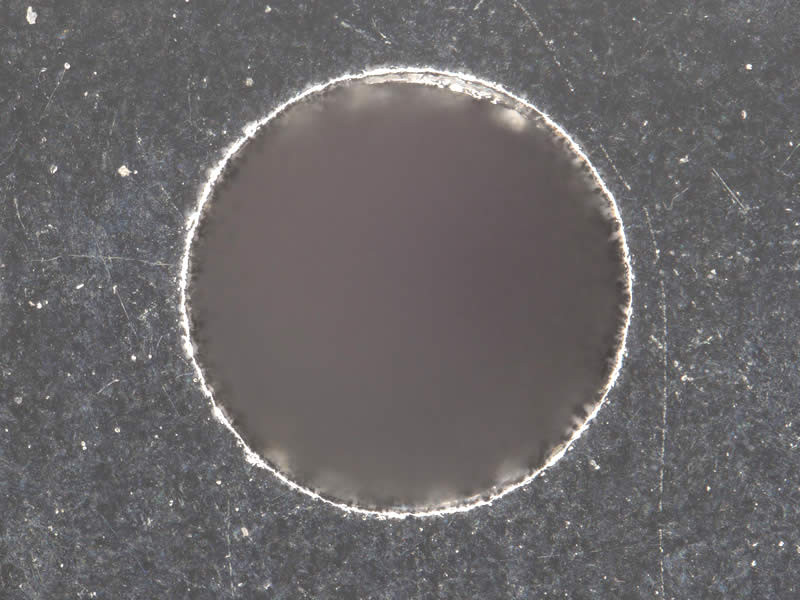
10mmサイコロ φ1.0貫通穴×18個

処理前
穴内部に微細バリ・凹凸

処理後
穴内壁まで平滑化され、均一な鏡面状態に近づく

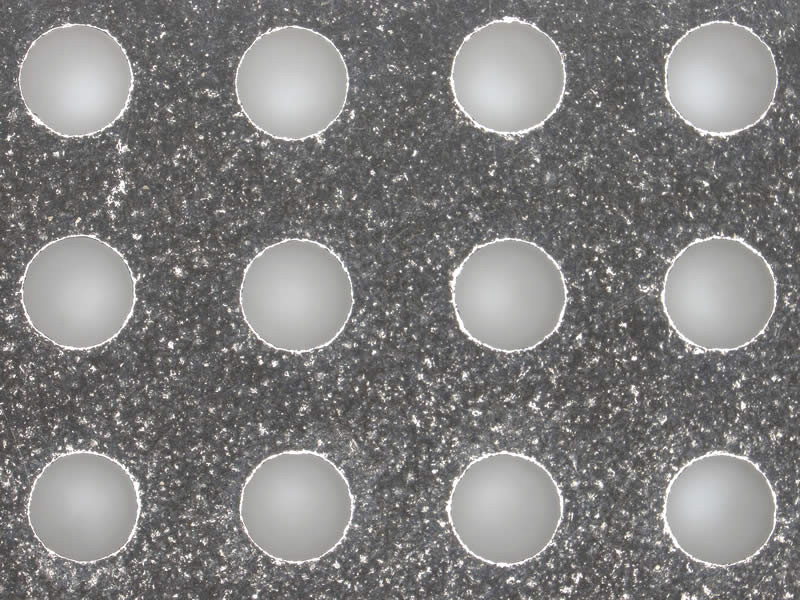
SUS板t2.0 φ1.0穴×550個

処理前
穴縁にバリ、内壁に微細な荒れ

処理後
550穴すべてが均一に仕上がり、バリが消失
まずは無料試作で仕上がりを確認いただけます。
ワーク形状・材質・面粗度など、加工要件に合わせて最適条件を設定します。
電解バレル研磨の処理例(ビフォー・アフター)

-
10mmサイコロ φ1.0貫通穴×18個
-
SUS板t2.0 φ1.0穴×550個

加工に関するお悩み・仕上がり要件・面粗度指定など、
まずは無料試作で検証し、最適プロセスをご提案いたします。
電解バレル研磨が選ばれる理由
- 微細形状・多数穴ワークの処理実績が豊富
量産品から試作1点まで、難易度の高いワークに多く対応しています。
- バレル+電解の複合処理が可能
通常のバレル処理で大まかに整えた後、仕上げとして電解バレルを用いる二段階仕上げにより、
より高精度な結果を得られます。 - 試作1個から対応
「まずは1点だけ確認したい」というニーズにも対応しています。
加工の相談について
寸法図・写真をお送りいただければ、
「通常バレルが適切か」「電解バレルが適切か」を判断し、最適な方法をご案内します。
まずはお気軽にお問い合わせください。


